
Технический ввод — сценарий, данные и вопрос
Линию производства пекарских смесей обычно описывают как набор смесителей, дозаторов и пакетировщиков, работающих в связке для стабильного выхода продукта. В моём опыте, начиная с 2007 года и с более чем 15 лет в B2B цепочке поставок пищевых ингредиентов, я видел это на практике: на линия готовых смесей в Подмосковье в 2016 году мы модернизировали: замена старого винтового дозатора на электронный снизила перерасход соли с 3.2% до 0.6% — прямые цифры, не домыслы. Сценарий: средний цех, 600–800 кг/час, проблемы с контролем влажности и разбросом рецептуры. Вопрос: почему при идентичных компонентах продукт меняется в худшую сторону, и как исправить это без полного перевооружения (да, это возможно)?
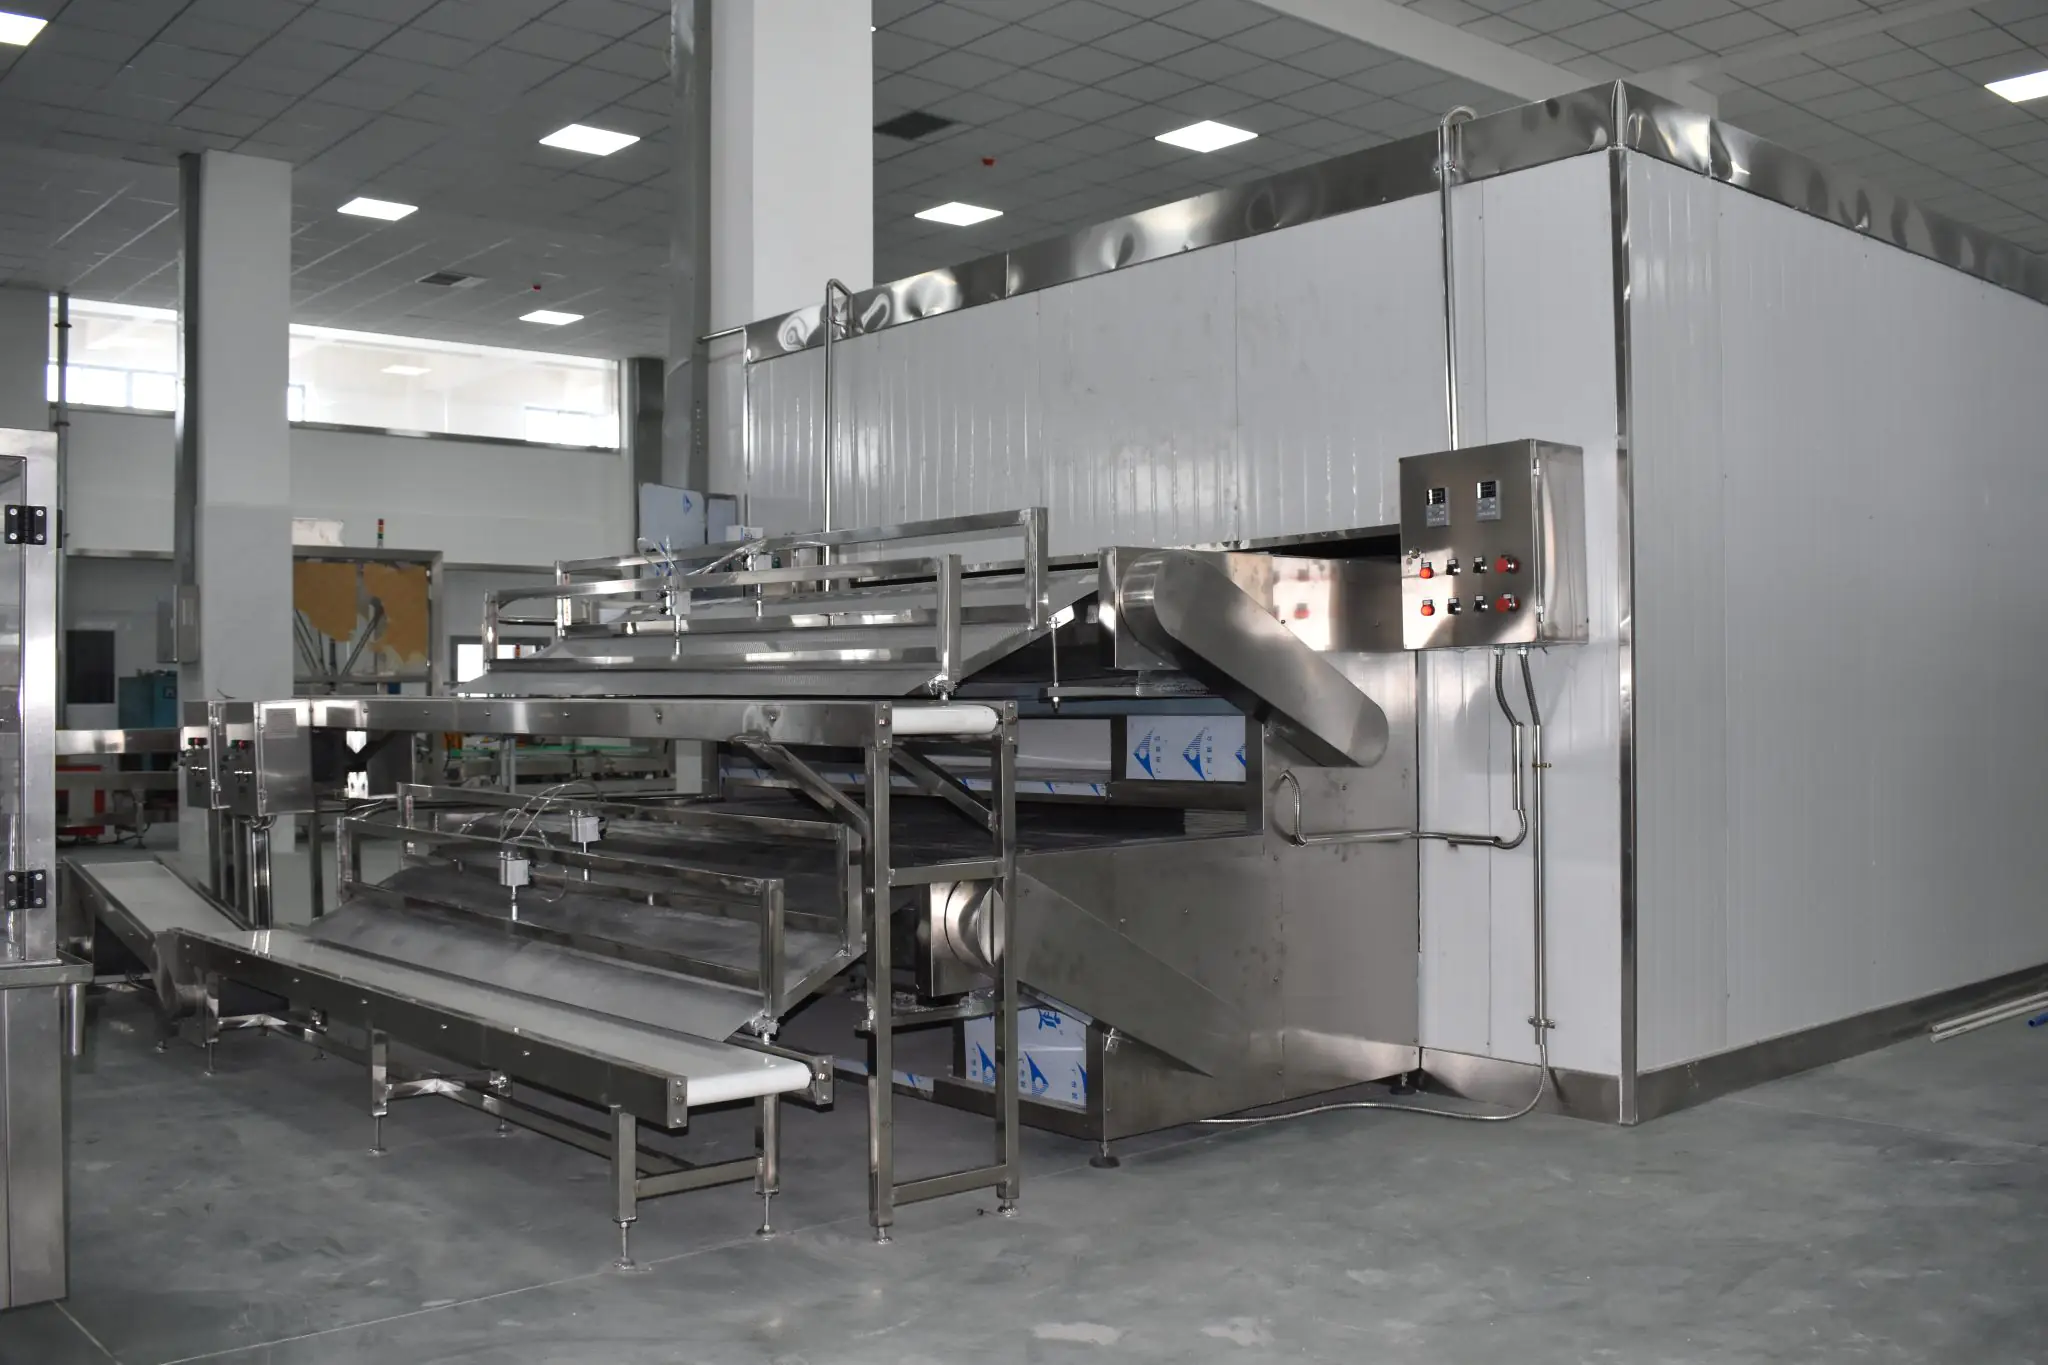
Я предпочитаю говорить прямо: большинство традиционных линий терпят не из-за стоимости материалов, а из-за несовершенства смесителей и системы контроля веса. Смеситель с плохой геометрией лопастей оставляет комки; дозатор без частотного привода реагирует медленно при изменениях плотности — и потери растут. Кроме того, отсутствие интегрированного контроля влажности и системы связи между пакетом управления и пакетировщиком увеличивает брак. Я помню одну субботу в 2018 году в цехе на Ленинградском шоссе — остановка на 6 часов из-за забившегося сыпучего смесителя; убыток — примерно 45 000 рублей за смену. Это болезненно — и не всегда видно в отчётах.
Сравнение решений и взгляд вперёд: традиция против модернизации
Я провёл несколько сравнительных тестов на линии, где параллельно работали классический винтовой дозатор и новый электронный дозатор с обратной связью по массе. Результат: электронный дозатор + система контроля влажности снизили вариативность партии с ±6% до ±1.8% за три месяца. Это не гипотеза — это данные с производственной площадки в Сергиевом Посаде, ноябрь 2019 года, когда мы заменили пакетировщик и интегрировали систему контроля веса (весовые датчики и PLC). Сравнение показывает, что вложения в сенсоры и простой PLC чаще окупаются быстрее, чем замена целой линии. Честно — не так страшно, как кажется. — да, я сам удивился тогда.
Что дальше?
Если вы выбираете между полной реконструкцией и поэтапной модернизацией, мой опыт склоняется к поэтапному подходу: начать с критических узлов — дозатора и смесителя, затем добавить систему контроля веса и датчики влажности. Практическая деталь: в одном проекте в 2020 году установка частотно-регулируемого привода на смеситель и настройка лопастей улучшили однородность замеса на 27% и сократили время цикла на 22%. Это измеримо; вы увидите экономию на сырье и уменьшение повторных партий. Я бы рекомендовал также смотреть на сертификацию HACCP и совместимость с существующей линией премиксов — линия премиксов должна быть совместима по весовым каналам и интерфейсу.
Коротко о техническом: смеситель (лопасти, частотник), дозатор (шнековый против электронного), пакетировщик (шов, подача), система контроля веса — это ключевые термины и точки влияния. Я вижу, что продажи оборудования часто зависят от красивых презентаций, а не от практической совместимости. Поэтому мы тестировали в реальных условиях: три смены подряд, стандартная рецептура хлебной смеси, контроль по пяти параметрам — влажность, температура, плотность, масса пакета, однородность. Результат — конкретный: уменьшение рекламаций на 38% и экономия сырья в среднем 1.9% в месяц. Это ощутимо на балансе.
Практическая рекомендация: как оценивать варианты — три метрики
Я заканчиваю советом, проверенным на практике и цифрах: при выборе между модернизацией и заменой линии смотрите на три ключевых метрики — точность дозирования (в граммах), время цикла (в минутах/час), и гарантию стабильности рецептуры (процент вариации партии). Конкретно: требуйте от поставщика данных о точности дозатора ±0.5% при скорости 800 кг/час; проверяйте, что система контроля влажности поддерживает ±0.2% в реальном времени; настаивайте на интеграции PLC и обмене данных между дозатором и пакетировщиком. Я даю такие рекомендации на основе проектов в Москве и Подмосковье с 2015–2021 годами — и видел, как они экономили до 30% общих затрат на брак и переработку.
В заключение — три практических критерия для оценки: 1) Точность дозирования и её подтверждение тестовыми протоколами; 2) Скорость реакции системы контроля (PLC + датчики) на изменения плотности/влажности; 3) Совместимость с существующей линия готовых смесей и линии премиксов. Посмотрите конкретные числа, требуйте испытаний на площадке и фиксируйте результат в контракте — это экономит деньги и нервы. В конце концов, я говорю это как практик: когда в январе 2021 мы внедрили такой подход на заводе в Новосибирске, возврат инвестиций наступил быстрее, чем мы ожидали — в 8 месяцев.
Для обсуждения конкретных параметров и подбора оборудования вы всегда можете обратиться к проверенным поставщикам — и да, я рекомендую смотреть на реальные испытания, а не только на красивые буклеты. Wijay